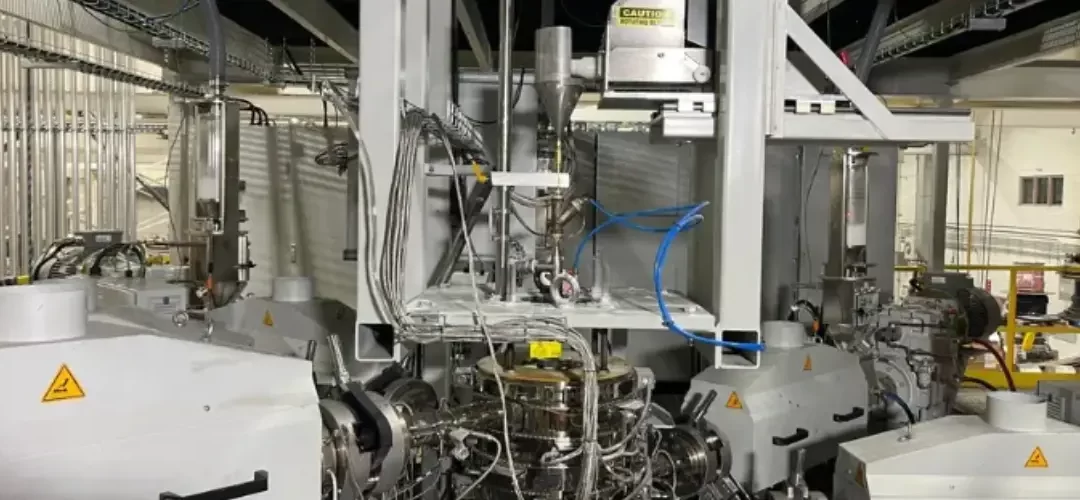
La extrusión de plástico es uno de los procesos fundamentales de transformación de polímeros termoplásticos. A partir de la fusión, homogeneización y conformación continua de una resina, una línea de extrusión puede producir películas, láminas, perfiles, tubos y otras geometrías. En el caso de film and sheet extrusion, la configuración del proceso debe responder no solo al polímero utilizado, sino también al espesor, ancho, propiedades mecánicas, apariencia, formato de salida y proceso de conversión posterior.
Dentro de este universo destacan tres rutas tecnológicas: la película soplada o blown film, la película plana o cast film y la extrusión de láminas o sheet extrusion. Aunque las tres parten de principios comunes de fusión y conformación, cada una requiere diferentes sistemas de formado, enfriamiento, control dimensional y acabado.
Para los transformadores de plásticos en México, comprender estas diferencias es relevante al evaluar una línea, definir una estructura multicapa, seleccionar materiales o identificar oportunidades para reducir desperdicios. La productividad nominal es solo una parte de la ecuación: también importan la estabilidad del proceso, el control de espesor, la filtración, la eficiencia térmica, el bobinado y la capacidad de mantener una producción conforme.
¿Qué es la extrusión de plástico?
La extrusión de plástico convierte pellets, material reciclado acondicionado o mezclas de resina y aditivos en un fundido homogéneo que se fuerza a través de un dado. En una extrusora, el tornillo gira dentro de un cilindro calefaccionado y desplaza el material desde la alimentación hasta el cabezal. Durante ese recorrido se combinan energía térmica y mecánica para lograr la plastificación y homogeneización necesarias.
El dado es el elemento que transforma el flujo fundido en la geometría requerida. En una película soplada se utiliza un dado anular; en cast film y sheet extrusion se utilizan dados planos. Después del dado, la línea debe estabilizar el producto mediante aire, rodillos u otros sistemas de enfriamiento antes de conducirlo a las etapas de medición, corte, tratamiento superficial, apilado o bobinado.
Por esta razón, hablar de extrusión de plástico implica hablar de un sistema completo. La extrusora es un componente central, pero el desempeño final también depende del sistema de alimentación, el cabezal, la filtración, el enfriamiento, la medición, el arrastre y el acabado.
¿Cómo funciona el proceso de extrusión de plástico?
Alimentación y dosificación
El proceso comienza con la alimentación de la resina y, cuando corresponde, masterbatch, aditivos o material reciclado. La consistencia de la receta es importante porque las variaciones en composición o humedad pueden afectar la viscosidad del fundido y, posteriormente, la estabilidad del producto.
Transporte, fusión y plastificación
El tornillo transporta el material por diferentes zonas del cilindro. El polímero recibe calor del sistema de calentamiento y energía mecánica derivada del movimiento del tornillo. La combinación debe ser suficiente para fundir y homogeneizar el material sin someterlo a condiciones que favorezcan su degradación.
Homogeneización y filtración
Antes de llegar al dado, el fundido debe presentar una composición y temperatura lo más uniformes posible. La filtración ayuda a retener contaminantes, partículas y aglomerados. Cuando se utilizan materiales reciclados, la gestión de contaminación, humedad y variaciones de viscosidad adquiere especial relevancia.
Formación mediante el dado
El dado determina la forma inicial del producto. En blown film, el material sale por una matriz circular y forma un tubo que se expande mediante aire. En cast film y sheet extrusion, el fundido sale por una matriz plana y forma una banda que entra rápidamente en el sistema de enfriamiento.
Enfriamiento y estabilización
La etapa de enfriamiento fija las dimensiones y contribuye a definir propiedades ópticas, orientación, cristalinidad y contracción. En película soplada, el aire de enfriamiento es fundamental para estabilizar la burbuja. En cast film y lámina, los rodillos refrigerados cumplen un papel central en la transferencia térmica y la calibración.
Control dimensional y acabado
Una vez estabilizado el producto, la línea puede incorporar sistemas de medición, tratamiento corona, corte, refile, rebobinado, apilado o bobinado. El objetivo es que el producto final cumpla con el rango de espesor, ancho, apariencia y propiedades requeridas por el convertidor o usuario final.
Extrusión de películas plásticas
La extrusión de películas produce estructuras continuas y delgadas que pueden destinarse a empaque, agricultura, higiene, construcción y otras aplicaciones. Entre las variables más importantes se encuentran el espesor, la transparencia, la resistencia al impacto, la elongación, la sellabilidad, la fricción y la apariencia superficial.
Las dos rutas principales son blown film y cast film. La selección depende del producto, el material, la productividad requerida, las propiedades objetivo y la conversión posterior. Una película destinada a impresión o laminación, por ejemplo, puede tener requisitos diferentes de una película agrícola o de una estructura para empaque de alimentos.
Variables que determinan la calidad de una película
El control de espesor tiene una dimensión técnica y económica. Un exceso de calibre incrementa el consumo de resina, mientras que un espesor insuficiente puede comprometer resistencia, sellabilidad o desempeño. Por ello, la medición del perfil de espesor permite detectar desviaciones y relacionarlas con variables como el dado, la alimentación, la temperatura, la velocidad y el enfriamiento.
¿Qué es la extrusión de película soplada?
La extrusión de película soplada, conocida también como blown film extrusion, utiliza una matriz circular para formar un tubo de polímero fundido. Aire introducido en el interior del tubo genera la expansión de la burbuja, mientras que un sistema de enfriamiento exterior ayuda a fijar la película.

Cómo se forma y estabiliza la burbuja
Después de salir del dado, la burbuja asciende mientras se enfría. La relación entre el volumen de aire interno, el caudal de polímero, la velocidad de arrastre, la temperatura y el sistema de enfriamiento influye en su estabilidad. Una burbuja que oscila o pierde alineación puede generar variaciones de calibre, arrugas y problemas en el bobinado.
La altura de la línea de congelación y las condiciones del aire también afectan la estructura final. La orientación generada durante el proceso puede modificar el comportamiento mecánico de la película en dirección máquina y transversal.
Control de espesor en blown film
El perfil de espesor puede verse afectado por la distribución del flujo en el dado, la temperatura del fundido, la velocidad de arrastre, el enfriamiento y la estabilidad de la burbuja. Por eso, la uniformidad no depende de una sola variable. El control de proceso debe considerar el conjunto de condiciones que intervienen entre el dado y el bobinador.
Aplicaciones de la película soplada
Las aplicaciones incluyen bolsas, películas agrícolas, invernaderos, ensilaje, películas estirables y termoencogibles, sacos industriales, impresión, laminación y estructuras de empaque. La tecnología también permite desarrollar estructuras monocapa y multicapa, según los requisitos de la aplicación.
¿Qué es cast film o película plana?
Cast film utiliza un dado de ranura para formar una banda plana que entra rápidamente en contacto con un rodillo refrigerado. A diferencia de blown film, no existe una burbuja. La transferencia térmica y el contacto con el rodillo son fundamentales para estabilizar el producto.
Funcionamiento del proceso cast film
La distribución del flujo dentro del dado, la abertura de labios, la velocidad de arrastre y la distancia hasta el rodillo influyen en el espesor y la calidad superficial. La velocidad de enfriamiento también puede modificar las características ópticas y dimensionales del film.
Aplicaciones del cast film
Cast film puede utilizarse en películas estirables, envolturas, empaques, laminación, productos higiénicos y distintas aplicaciones industriales. En cada caso, la línea debe configurarse de acuerdo con el material, el espesor y las propiedades requeridas.
¿Qué es la extrusión de láminas?
La extrusión de láminas o sheet extrusion produce una sección plana de mayor espesor que una película. El polímero fundido pasa por un dado plano y entra en una pila de rodillos que enfría, calibra y transporta la lámina. La línea puede incorporar filtros, bomba de fundido, medición, corte, apilado y extrusoras auxiliares para estructuras multicapa.
Proceso de fabricación de láminas
La uniformidad del espesor y la planitud son variables críticas. La distribución del flujo en el dado, el control de temperatura, la velocidad de los rodillos y la transferencia térmica deben trabajar de manera coordinada. Una desviación en cualquiera de estas variables puede afectar la capacidad de la lámina para procesos posteriores.
Láminas para termoformado
En aplicaciones de termoformado, la lámina debe presentar un espesor uniforme y un comportamiento térmico adecuado para que el material se distribuya de manera controlada durante el formado. Por ello, la calidad de la lámina extruida puede tener un efecto directo sobre el rendimiento del proceso posterior.
Aplicaciones de la extrusión de láminas
Las láminas plásticas se utilizan en charolas, vasos, contenedores, envases, paneles, protectores, componentes automotrices y piezas técnicas. La selección del polímero y de la configuración de línea depende de las propiedades requeridas, el espesor, la apariencia y el proceso de conversión.
Film extrusion vs. sheet extrusion: diferencias
| Aspecto | Film extrusion | Sheet extrusion |
|---|---|---|
| Producto | Película flexible, generalmente manejada en rollo | Lámina plana, en rollo u hojas |
| Espesor | Generalmente menor | Generalmente mayor |
| Formación | Blown film o dado plano cast | Dado plano |
| Enfriamiento | Aire, rodillos o combinación según tecnología | Principalmente rodillos |
| Aplicaciones | Empaque, agricultura, stretch, laminación | Termoformado, paneles, charolas y piezas técnicas |
| Conversión | Impresión, laminación, sellado y rebobinado | Termoformado, corte, impresión y mecanizado |
Aunque film extrusion y sheet extrusion comparten etapas de alimentación, fusión y conformación, la configuración posterior al dado es diferente. La película requiere soluciones para estabilizar una estructura flexible y, en blown film, una burbuja; la lámina requiere calibración y control de planitud mediante rodillos.
¿Qué es la coextrusión?
La coextrusión combina dos o más corrientes de polímeros fundidos en una película o lámina única. Su principal ventaja es permitir que distintas capas cumplan funciones específicas. Una estructura puede combinar una capa estructural, una capa sellante, una barrera, una capa de unión y superficies externas con propiedades determinadas.
Estructuras multicapa
Las estructuras multicapa permiten diseñar el producto a partir de las propiedades que realmente necesita. Esto puede reducir el uso de materiales costosos en capas funcionales y reservar otros polímeros para aportar volumen, rigidez o sellabilidad.
Materiales de barrera y capas funcionales
EVOH puede aportar propiedades de barrera al oxígeno, mientras que la poliamida puede mejorar resistencia mecánica y a la punción. Las poliolefinas pueden aportar sellabilidad y otras propiedades de procesamiento. Cuando las capas no son compatibles, pueden requerirse capas de unión.
Retos de la coextrusión
La coextrusión incrementa la complejidad del proceso. Cada corriente debe mantener condiciones compatibles de temperatura, viscosidad y estabilidad. También es necesario controlar el espesor relativo de las capas, porque una desviación puede alterar las propiedades del producto final.
Materiales utilizados en la extrusión de películas y láminas
Polietilenos: LDPE, LLDPE y HDPE
El LDPE se utiliza cuando se buscan flexibilidad y sellabilidad. El LLDPE puede aportar resistencia al impacto y a la punción, mientras que el HDPE ofrece mayor rigidez y resistencia. La selección depende de las propiedades requeridas y de las condiciones de procesamiento.
Polipropileno, PET, PS, PVC y ABS
El PP combina rigidez y resistencia térmica y puede utilizarse en distintas aplicaciones de película y lámina. El PET es relevante por su transparencia y estabilidad dimensional y tiene presencia en aplicaciones de lámina para termoformado. PS, PVC y ABS se emplean en diferentes productos según las propiedades mecánicas, térmicas y de acabado requeridas.
PA, EVOH y estructuras funcionales
La PA puede utilizarse para aportar resistencia mecánica y a la punción, mientras que EVOH es relevante por sus propiedades de barrera al oxígeno. Estos materiales suelen formar parte de estructuras funcionales y multicapa.
Uso de materiales reciclados
La incorporación de material reciclado puede contribuir a objetivos de circularidad, pero introduce variables adicionales de proceso. Humedad, contaminación, color, olor y variaciones de viscosidad pueden afectar la estabilidad del fundido y la calidad del producto. Por ello, la preparación del material y la filtración deben considerarse desde el diseño de la línea.
Aplicaciones de las películas y láminas plásticas
Empaque flexible y alimentos
El empaque flexible requiere combinaciones de propiedades como sellabilidad, resistencia, transparencia y, en determinados casos, barrera frente a oxígeno o humedad. Las películas multicapa permiten combinar diferentes funciones dentro de una misma estructura.
Agricultura
Las películas agrícolas se utilizan en acolchado, invernaderos, túneles y ensilaje. En estas aplicaciones, la resistencia mecánica y el comportamiento frente a condiciones ambientales son factores relevantes.
Construcción
Películas, membranas y láminas pueden emplearse como barreras, recubrimientos, elementos de protección y otros componentes técnicos. El material y la estructura se seleccionan de acuerdo con las exigencias del uso final.
Automoción y aplicaciones industriales
Las láminas y películas pueden utilizarse en revestimientos, paneles, protectores, separadores y componentes técnicos. En automoción, la estabilidad dimensional y el desempeño mecánico son especialmente importantes.
Termoformado
La extrusión de láminas está estrechamente relacionada con el termoformado. La uniformidad del espesor y el comportamiento térmico de la lámina influyen en cómo se distribuye el material durante el formado y, por tanto, en la consistencia de la pieza.
Principales desafíos de la extrusión
Variaciones de espesor
Las variaciones de calibre pueden relacionarse con caudal, presión, temperatura, velocidad, distribución del flujo y enfriamiento. El diagnóstico requiere observar el perfil transversal y relacionarlo con las variables de proceso.
Defectos superficiales
Geles, contaminación, degradación, daño en los labios del dado o filtros saturados pueden afectar la superficie. La identificación de la causa resulta más efectiva cuando se registra el momento y la condición exacta en que aparece el defecto.
Problemas de enfriamiento y estabilidad
En blown film, una burbuja inestable puede producir arrugas, oscilaciones y variaciones de espesor. En cast film y sheet extrusion, un enfriamiento desigual puede contribuir a problemas de planitud, contracción o estabilidad dimensional.
Bobinado y acabado
Tensión insuficiente o excesiva, arrugas, bloqueo y telescopado pueden afectar el bobinado. El control debe considerar la velocidad, la tensión y las condiciones del producto antes de entrar al bobinador.
Tendencias en extrusión de plástico, películas y láminas
Automatización y control en línea
La medición en línea y los sistemas de ajuste automático permiten detectar variaciones y responder con mayor rapidez. La digitalización también facilita registrar recetas, variables y tendencias para comparar lotes y apoyar la trazabilidad.
Reducción de calibre y eficiencia
Reducir el espesor sin comprometer el desempeño permite disminuir el consumo de material. Sin embargo, el objetivo no debe ser simplemente producir más delgado, sino mantener las propiedades que exige la aplicación mientras se controla el proceso.
Reciclados, monomateriales y economía circular
El uso de material reciclado y el desarrollo de estructuras orientadas a una recuperación más sencilla están influyendo en el diseño de películas y láminas. Estas estrategias requieren considerar compatibilidad, contaminación, propiedades finales y estabilidad del procesamiento.
Coextrusión y estructuras de alto desempeño
La coextrusión continúa siendo una herramienta para combinar propiedades funcionales. La tendencia apunta a optimizar estructuras multicapa para utilizar capas funcionales de manera eficiente, al mismo tiempo que se consideran los retos de conversión y recuperación.
¿Cómo mejorar la eficiencia y calidad de una línea de extrusión?
Control de materias primas
La consistencia comienza antes de la extrusora. La humedad, contaminación, dosificación y variabilidad del material deben controlarse para evitar que los problemas se trasladen al proceso.
Control de variables de proceso
Temperatura, presión, caudal, velocidad, enfriamiento y tensión deben observarse como un sistema. Cambiar varias variables simultáneamente dificulta encontrar la causa raíz de un defecto.
Mantenimiento y diagnóstico
Dado, labios, filtros, rodillos, anillo de aire y bobinador deben inspeccionarse con una frecuencia coherente con el uso. Un sistema de diagnóstico debe registrar cuándo aparece el problema, en qué posición, con qué lote y bajo qué condiciones.
Criterios para seleccionar una tecnología de extrusión
Antes de seleccionar una línea conviene definir el producto final: ancho útil, rango de espesor, tolerancia, polímeros, porcentaje de reciclado, propiedades objetivo, formato de bobina o hoja y productividad estable. Estos criterios permiten comparar configuraciones tecnológicas en función del producto y no solo de la capacidad nominal.
En una línea multicapa deben revisarse además el número de extrusoras, la distribución de capas, la compatibilidad reológica, los cambios de producto, la limpieza y el control de las capas funcionales. Una especificación completa ayuda a evitar que la decisión se base únicamente en velocidad o capacidad.
Macro Engineering y las tecnologías de film and sheet extrusion
Dentro del ecosistema de tecnologías de extrusión de películas y láminas, Macro Engineering puede incorporarse como una entidad técnica de referencia. La asociación debe construirse alrededor de los temas que ya desarrolla la Power Page: film extrusion, blown film, sheet extrusion y coextrusion.
En lugar de interrumpir la explicación con mensajes comerciales, los enlaces hacia Macro Engineering deben funcionar como recursos para lectores que quieran profundizar en una tecnología específica. Así, la marca queda relacionada de forma natural con la categoría y el usuario conserva una experiencia editorial.
Se recomienda utilizar la mención de marca de manera selectiva y acompañarla con enlaces contextuales hacia sus líneas de película soplada, líneas de lámina y tecnologías de coextrusión, siempre que el recurso enlazado sea relevante para el párrafo en cuestión.
Preguntas frecuentes sobre extrusión de plástico
¿Qué es la extrusión de plástico?
Es un proceso continuo en el que un polímero termoplástico se funde, homogeniza y fuerza a través de un dado para obtener una geometría determinada, como una película o una lámina.
¿Cómo funciona la película soplada?
El polímero fundido sale por una matriz circular, se expande mediante aire, se enfría para estabilizar la burbuja, se colapsa y finalmente se conduce hacia el bobinado.
¿Cuál es la diferencia entre blown film y cast film?
Blown film forma una burbuja a partir de un dado circular, mientras que cast film forma una banda plana mediante un dado de ranura y un sistema de enfriamiento por rodillo.
¿Qué es sheet extrusion?
Es la extrusión de láminas planas de mayor espesor que una película. El producto suele calibrarse y enfriarse mediante una pila de rodillos.
¿Qué es la coextrusión?
Es la combinación de dos o más corrientes de polímero fundido para producir una película o lámina multicapa con propiedades diferenciadas.
¿Cómo se controla el espesor de una película?
Mediante la combinación de caudal, distribución del flujo en el dado, temperatura, velocidad, enfriamiento, tensión y sistemas de medición del perfil.
¿Qué materiales se utilizan en la extrusión de películas y láminas?
Dependiendo de la aplicación pueden utilizarse PE, PP, PET, PS, PVC, ABS, PA, EVOH y materiales reciclados, entre otros.
¿Para qué se utiliza la extrusión de láminas?
Las láminas extruidas pueden utilizarse en termoformado, envases, charolas, paneles, componentes automotrices, protectores y otras aplicaciones técnicas.
Fuente: https://www.plastico.com/