Antes de hablar de qué es un espectrofotómetro, hay una pregunta más urgente para una planta de plástico: por qué el color que aprueba el operario no siempre es el color que acepta el cliente. Un experto en el tema explica dónde nace el problema y qué hacer para que no le cueste dinero.
Para el jefe de calidad de una planta de inyección o soplado, el color rara vez es solo una cuestión estética. Es una especificación técnica más —como el espesor de pared o el peso de la pieza— y cuando falla, activa la misma cadena de costos que cualquier otro defecto: rechazo, reproceso, desperdicio de material y, en el peor de los casos, un cliente que deja de comprar. Conversamos con Danny Reyes, Sales Manager Latin America de Konica Minolta Sensing Americas —15 años en la compañía, con experiencia previa en servicio técnico y en aplicaciones—, sobre las causas más comunes de esa falla y cómo evitarla.
A quién le sirve controlar el color en una planta de plástico?
No es un tema exclusivo de calidad. Según Reyes, el problema tiene “efecto dominó” sobre calidad, investigación y desarrollo, y hasta el equipo comercial, que después tiene que dar la cara ante un cliente que rechaza el producto.
“El que hace el proceso cumple con lo que está viendo: para él, el producto está bien. Pero cuando llega al cliente, lo rechaza, porque para el cliente no se ve bien. Ahí es donde entra la pregunta: ¿quién vio bien y quién no vio bien?”.
Danny Reyes, Sales Manager Latin America, Konica Minolta Sensing Americas
La salida a esa discusión, dice, es dejar de medir el color a ojo y empezar a respaldarlo con instrumentos: “el beneficio de tener un instrumento para hacer las mediciones es que funciona de manera objetiva (…) ya respaldamos todo con números, con desviaciones, con valores delta”. Y no se queda solo del lado del fabricante: Reyes recomienda que el comprador —el jefe de compras— también tenga su propio equipo, para controlar el material que entra a planta antes de que se convierta en un problema de producción.
El masterbatch y el reciclado: las dos fuentes más comunes de variación de color
El primer sospechoso, según Reyes, es el masterbatch. Cada lote de pigmento o colorante trae consigo lo que la industria llama “poder cubriente” —su fuerza para teñir o cubrir el producto de manera uniforme— y esa fuerza no es igual entre proveedores ni entre lotes. Si no se controla, el resultado es un color que varía de producción en producción aunque la receta en papel sea la misma.
El segundo es el material reciclado. En la práctica, el polímero reciclado siempre se mezcla con resina virgen, y el porcentaje de esa mezcla es lo que determina cuánto se nota. Su ejemplo es cotidiano: una botella de agua con un tinte azulado, oscuro o amarillento es señal de contaminación en el reciclado; entre más resina virgen tiene la mezcla, más clara y “nítida” se ve. El reto para la planta no es elegir entre virgen y reciclado, sino saber nivelar el porcentaje sin perder el color objetivo —algo que, agrega Reyes, solo se logra si el proceso se controla en tres puntos: al inicio (materia prima), durante (masterbatch, mezcla) y al final (producto terminado).
Hay un tercer factor, menos visible, de acuerdo con documentación técnica de Konica Minolta: las condiciones del propio proceso de transformación. La temperatura, la presión y el tiempo de residencia inciden en la cristalinidad del plástico y en cómo se distribuye el pigmento, y una temperatura excesiva puede degradar el colorante y alterar el color final. Es una razón técnica adicional —más allá del masterbatch o el reciclado— por la que dos lotes con la misma receta pueden salir con tonos distintos.
¿Por qué dos plantas pueden “ver” el mismo color y aun así discutir por él?
Hay un segundo tipo de error que no tiene que ver con el material, sino con el instrumento. Dos empresas pueden tener, en la práctica, el mismo color y aun así entrar en disputa porque cada una lo mide con un equipo distinto —de otra marca, otro modelo, con características diferentes— y por lo tanto con resultados distintos.
“Las personas que terminan discutiendo y negociando esas diferencias no están en planta ni en el área de control: solo leen un papel con un valor. Por eso es clave enseñarles que, antes de discutir, tienen que asegurarse de estar hablando de las mismas métricas”.
Danny Reyes, Sales Manager Latin America, Konica Minolta Sensing Americas
La causa técnica está en variables que no siempre se homologan entre fabricante y cliente: la geometría con la que el equipo observa la muestra, el iluminante (la fuente de luz estandarizada que simula, por ejemplo, el promedio de la luz del día) y el observador. Si esas tres variables no coinciden, tampoco van a coincidir los valores Delta E que cada lado reporta, aunque el color real sea prácticamente idéntico.
Cómo funciona, en breve: qué mide en realidad un espectrofotómetro
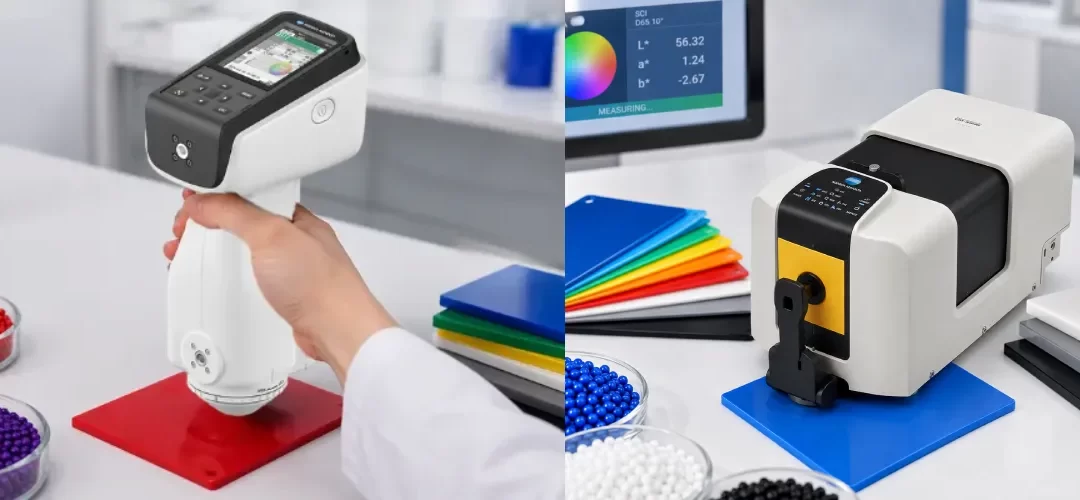
Un espectrofotómetro no “ve” el color como el ojo humano: mide cuánta luz refleja una superficie en cada longitud de onda del rango visible (entre 380 y 780 nanómetros) y convierte esa curva de reflectancia en coordenadas numéricas.
El sistema más usado para expresarlas es el espacio de color CIELAB —el mismo que exige la norma ISO 11664-1 para que una medición de color se considere objetiva—, donde L* representa la luminosidad, y a* y b* ubican el tono en dos ejes (rojo–verde y amarillo–azul). Esas mismas coordenadas también se leen como croma (C*, qué tan saturado es el color) y ángulo de tono (h°, en grados: 0° es rojo, 90° es amarillo). Es la métrica común que, según Reyes, fabricante y cliente necesitan compartir antes de ponerse a discutir un valor Delta E.
¿Qué necesita una planta para medir el color de forma objetiva?
La recomendación de Konica Minolta no se limita al espectrofotómetro. Reyes describe tres piezas que trabajan juntas:
- El equipo de medición: el espectrofotómetro que capta la reflectancia y calcula las coordenadas de color.
- Una cabina de luz: estandariza las condiciones bajo las que se observa la muestra, para que la comparación visual no dependa de la luz del día o del punto de la planta donde se haga.
- Un software de gestión y análisis de datos: convierte una medición puntual en información útil, con un histórico de la materia prima que va entrando mes a mes, para detectar si un cambio de proveedor de masterbatch, reciclado o resina virgen está desviando los resultados antes de que se convierta en un rechazo del cliente.
Antes de seguir: tres cosas para revisar esta semana
- Instrumentar la medición en los tres puntos del proceso: materia prima, masterbatch/reciclado y producto final.
- Llevar un histórico por proveedor y por lote, en lugar de comparar “a ojo” contra la producción anterior.
- Ponerse de acuerdo por escrito con cada cliente sobre qué geometría, iluminante y observador va a usar cada lado, antes de discutir un solo valor Delta E.
Fuente: https://www.plastico.com/